深圳市科尔诺电子科技有限公司
  • 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    在线式二氧化硫检测仪(SO2)
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  • 免责声明
  1. 首页
  2. 行业新闻
  3. 基于爆炸极限风险评估:固定式与便携式可燃检测仪工况匹配思路

基于爆炸极限风险评估:固定式与便携式可燃检测仪工况匹配思路

2026-11-09 来源:管理员

很多厂区在可燃气体监测建设阶段,只关注仪器量程参数,忽略爆炸极限受温压条件带来的变化,混淆固定式、便携式设备的使用定位。储罐区、装置工艺点位、有限空间作业,风险模式不一样,对应的监测方案、报警处置逻辑也应当有所区分。
LEL 爆炸下限、UEL 爆炸上限,界定可燃气体燃爆浓度窗口。现场温度、压力、氧含量都会改变极限区间,工艺高温高压工况,不能直接套用常温常压下手册参数。仪器报警阈值,遵循行业两级报警原则,一级报警≤25% LEL 用于隐患排查,二级报警≤50% LEL 触发更高等级应急动作。
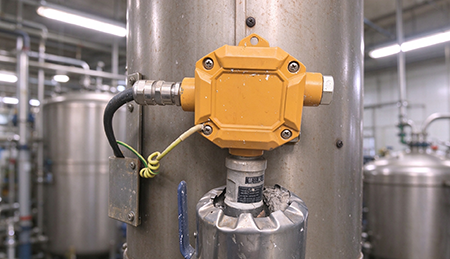
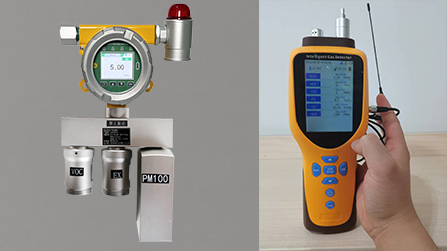
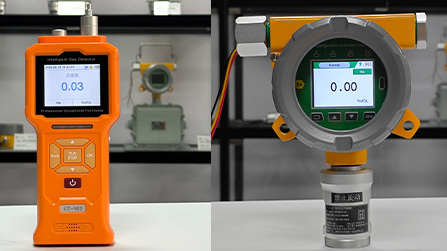
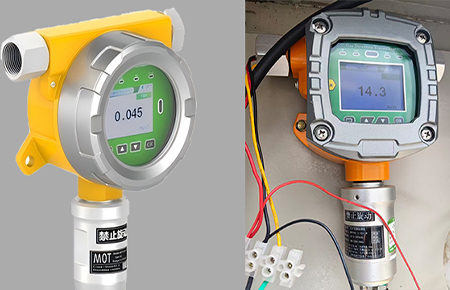
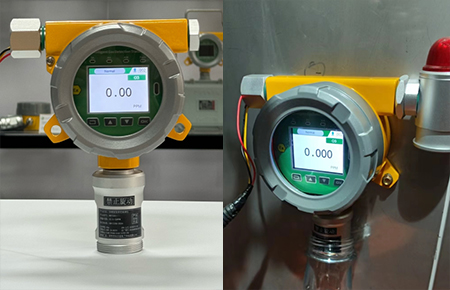
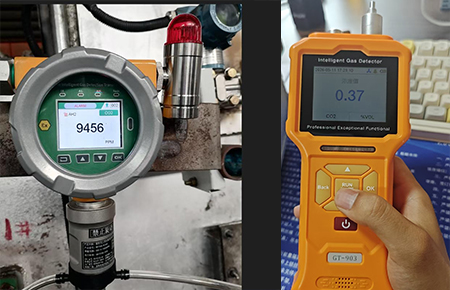
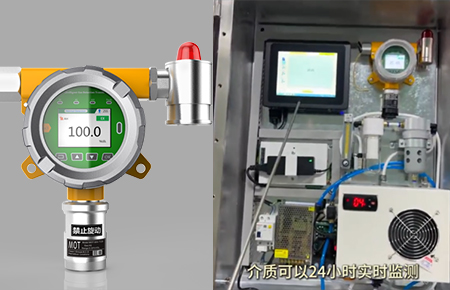
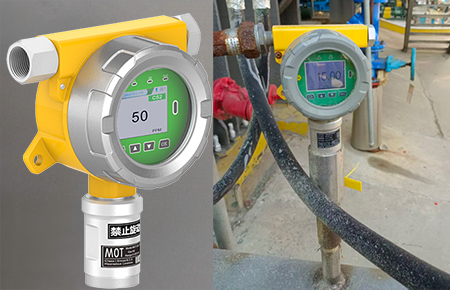
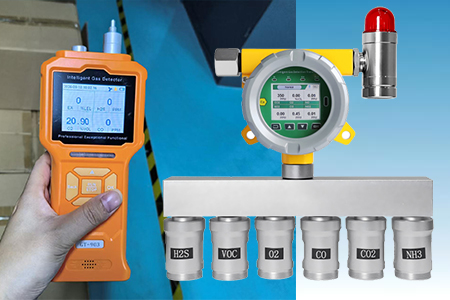
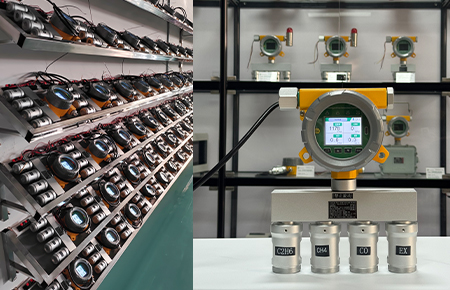
MOT 系列固定式可燃检测仪,面向长期固定高危点位,搭载催化燃烧传感器,支持 % LEL/% VOL 单位切换,实现 24 小时持续值守;具备 RS485、4‑20mA 通讯输出,可对接中控 PLC/DCS 系统,联动排风、紧急切断阀,适合化工装置区、燃气站、原料储罐这类持续存在泄漏风险的区域。设备布点需要参考气体比重,比空气重的介质探测器低位布设;比空气轻的介质,探测器布置于空间上部。
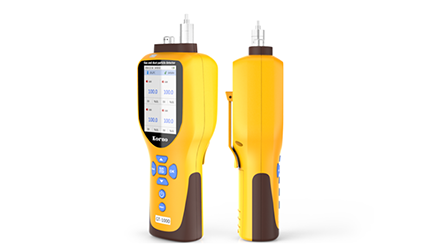
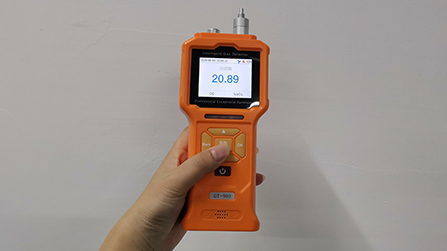
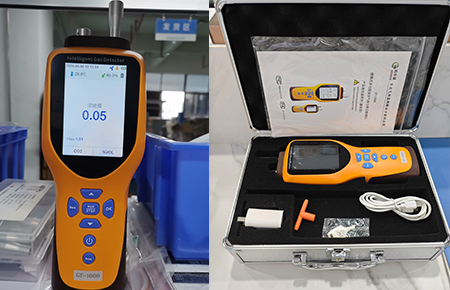
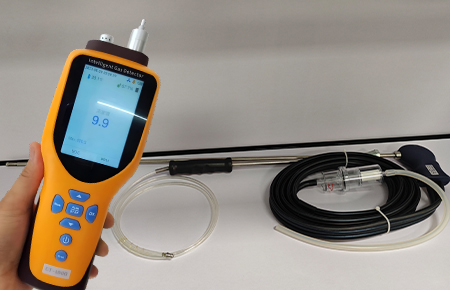
GT 系列泵吸式便携式复合气体检测仪,可同步检测可燃 EX、O₂、CO、H₂S。泵吸主动采样,适合有限空间作业前预检、管道阀门泄漏排查、现场应急处置;多用于人员移动作业场景,不能够替代固定式设备开展长期在线监控。
不同场景配置参考
储罐区、生产装置高危点位:优先布置 MOT 固定式,接入中控,实现报警联动;
有限空间检修、动火作业:作业前使用 GT 便携式做前置检测,作业期间持续监测;
管道、阀门巡检查漏:班组携带便携式设备逐点排查泄漏隐患。
落地实操细节
固定式探头避开风机直吹,防止气流扰动稀释局部泄漏气体,造成报警滞后;远离高温热源,降低温度对传感器零点的干扰。
有限空间检测,借助探杆对沟槽、腔体深部取样,等待读数稳定再判定,不可快速扫过就记录结果。
催化燃烧传感器遭遇高浓度可燃气体冲击,需要重新标定;按照周期完成整机校验,保障报警阈值准确。

爆炸极限是风险评判基础,但不能直接等同于仪器设置参数,需要结合现场温压环境综合评估。固定式设备负责高危点位常态化监控,便携式承担巡检、作业前检测、应急排查,两套设备互为补充。如需针对厂区点位出具布点、报警阈值设置参考,可申请技术资料。

上一篇: 洁净车间颗粒物溯源怎么做?GT‑1000 六通道粉尘检测仪点位匹配思路

下一篇: 已经是最后一条

最新资讯

基于爆炸极限风险评估:固定式与便携式可燃检测仪工况匹配思路
洁净车间颗粒物溯源怎么做?GT‑1000 六通道粉尘检测仪点位匹配思路
规模化养殖场氨气监测怎么落地?检测仪点位检测与管控方案匹配思路
冷库与化工厂区乙烯监测怎么选型?MOT500‑C₂H₄检测仪配置匹配思路
钢铁厂巡检设备怎么选?GT-1000 四合一检测仪选配功能与点位匹配思路
氰化氢高危工况选型思路:泵吸式检测仪采样、报警、点位匹配要点
石子加工厂粉尘无组织监测方案:GT-1000便携式扬尘检测仪多点布控系统
固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测
温室大棚气肥精准管控方案|GT-1000泵吸式CO₂检测仪解决增产难题
场景全覆盖!气体检测仪多行业应用落地方案与核心价值解读
320℃乙醇高温废气监测落地思路|基于现场工况的设备选型匹配指南
危化品罐区安防方案|MOT500固定式CS₂检测仪,守住二硫化碳泄漏安全红线
工况适配为王!气体检测仪四种报警方式场景搭配解决方案
化工TVOC无组织排放管控难点破解:GT-1000防爆泵吸巡检方案
MOT500‑M4在线四合一气体检测仪:不同工业工况选型匹配与落地部署指南
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻
二维码
扫码加微信
微信视频号
关注公众号

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:ken@szkorno.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2026 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图