深圳市科尔诺电子科技有限公司
  • 首页
  • 产品中心
    有毒有害气体检测仪
    泵吸式可燃气体检测仪
    在线式VOC报警器
    扩散式甲烷检测仪
    在线式二氧化硫检测仪(SO2)
    壁挂式氧化锆氧量分析仪
    激光粉尘检测仪
    直读式粉尘检测仪
    常规粉尘与复合气体检测仪
    泵吸式常规四通道粉尘仪
    六通道激光粉尘检测仪
    在线式激光粉尘(尘埃粒子)检测仪
    传感器
    4系氦气传感器(50%vol)
    4系氦气传感器(10%vol)
    4系氢气传感器(20%vol)
    4系氩气传感器(100%vol)
    4系氢气传感器(50%vol)
    臭氧发生器
    6公斤-20公斤臭氧发生器
    制氧机(40L)
    3-8克臭氧发生器
    臭氧发生器(20-30g)
    壁挂式臭氧发生器(10g-50g)
    气体预处理系统
    在线氢中氧分析仪 GL50-O2
    在线氧中氢分析仪 GL50-H2
    vocs超标报警装置
    控制报警系统
    气体控制报警器(最新款)
    气体控制报警器
    气体控制报警器(简易款)
  • 解决方案
  • 工厂实力
  • 资质证书
  • 关于科尔诺
  • 行业新闻
  • 联系我们

18126547930(李小姐)

  • 科尔诺
  • 首页
  • 产品中心
    • 产品中心
    • 有毒有害气体检测仪
    • 激光粉尘检测仪
    • 传感器
    • 臭氧发生器
    • 气体预处理系统
    • 控制报警系统
  • 解决方案
    • 解决方案
    • 气体方案2
    • 气体方案1
  • 工厂实力
    • 工厂实力
    • 生产实力品质
    • 研发技术支持
    • 服务团队保障
    • 客户项目成果
  • 资质证书
  • 关于科尔诺
    • 关于科尔诺
    • 公司介绍
  • 行业新闻
  • 联系我们
  • 免责声明
  1. 首页
  2. 行业新闻
  3. 钢铁行业气体在线监测解决方案-科尔诺一氧化碳报警器

钢铁行业气体在线监测解决方案-科尔诺一氧化碳报警器

2026-01-28 来源:

行业背景:钢铁行业作为国民经济的支柱产业,生产流程涵盖焦炉、高炉、转炉等多个关键环节,煤气作为核心能源介质广泛应用于加热、冶炼等工序,但其含有的一氧化碳(CO)是剧毒气体,泄漏后易引发人员中毒、爆炸等安全事故,对生产安全构成严重威胁。深圳市科尔诺电子科技有限公司深耕工业气体检测领域多年,以检测精准的核心优势和全方位优质服务,成为钢铁行业一氧化碳安全监测的优选解决方案,为钢铁企业安全生产保驾护航。
钢铁行业一氧化碳在线监测解决方案:

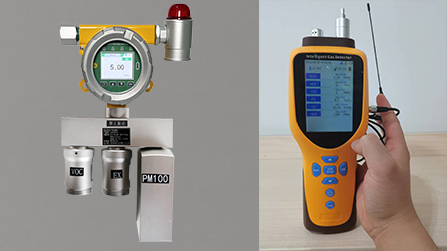
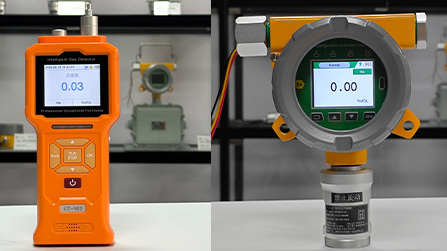
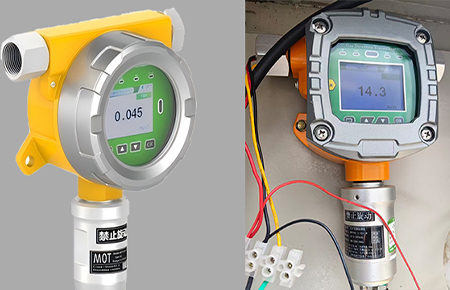
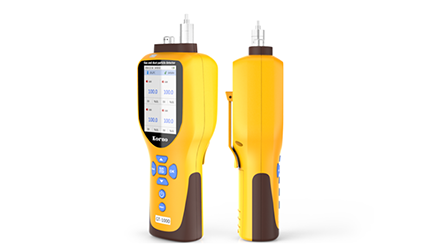
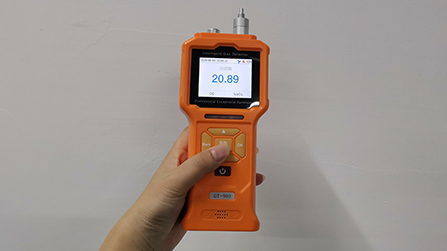
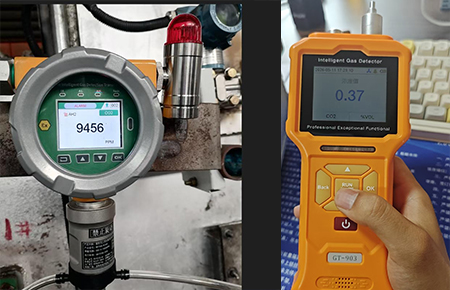
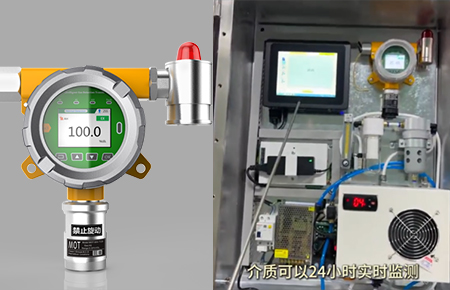
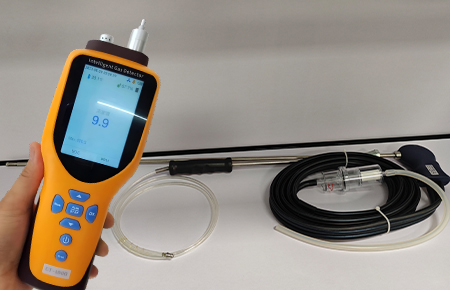
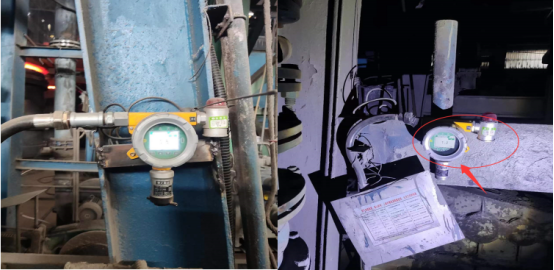
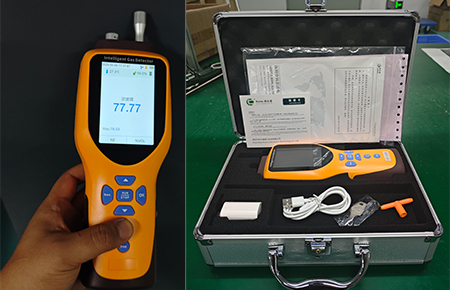
钢铁厂高温、高粉尘的恶劣工况,对气体检测仪性能要求严苛。科尔诺MOT500-CO一氧化碳报警器采用进口高精度传感器与先进技术,严格遵循行业标准,示值误差、响应时间及漂移量均达严苛规范,实现全浓度区间精准监测。该仪器可实时捕捉焦炉、高炉管道等泄漏高发区的微量CO,通过多级声光与远程联动报警及时预警,搭配科尔诺专业校准服务及自动校准功能,确保长期稳定运行。

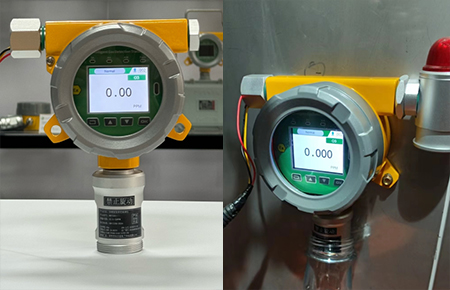
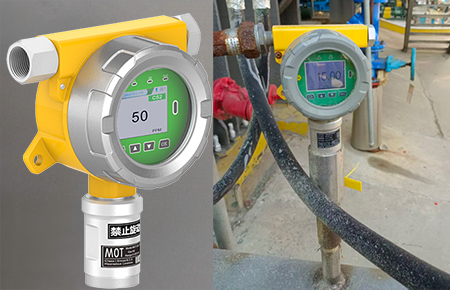
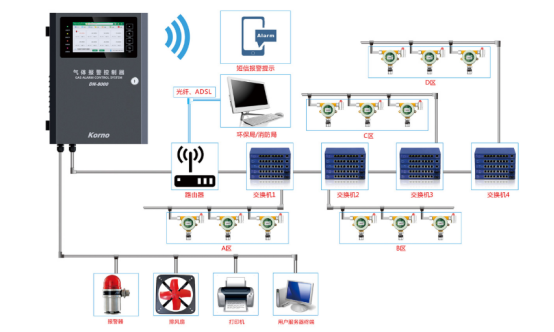
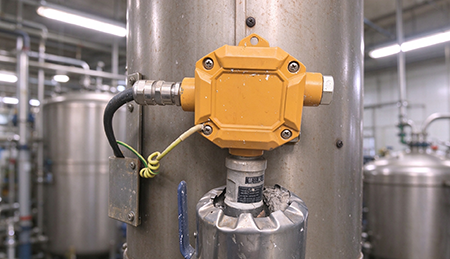
科尔诺MOT500-CO一氧化碳报警器充分适配钢铁行业多场景需求,支持壁挂、管道等灵活安装方式,可部署于各类易积聚CO的关键区域。仪器采用压铸铝壳体,防护等级达IP67,防爆防腐蚀,能耐受恶劣工况。同时支持4-20mA、RS485等多种信号输出,可与科尔诺DN-8000控制报警器、CL-200预处理系统等工业产品联动,接入企业控制系统,构建完整安全监测网络。
科尔诺将优质服务贯穿产品全生命周期,为钢铁企业提供一站式服务。售前定制个性化方案,精准匹配科尔诺MOT500系列报警器部署需求;售后提供定期巡检、24小时技术支持,保障仪器持续保持检测精准状态,打破工业产品“重销售、轻服务”传统。

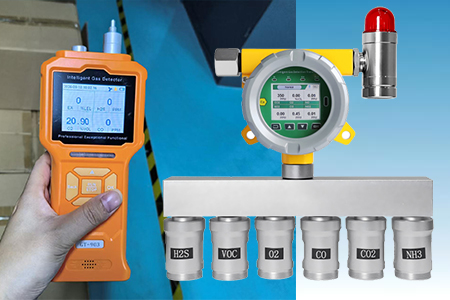
科尔诺产品已广泛应用于鞍钢、萍钢等大型钢铁企业。钢铁厂中涉及的气体种类繁多,包括氧气、一氧化碳、二氧化碳、二氧化硫以及氮氧化物等。作为专业的工业气体检测解决方案提供商,科尔诺始终坚持技术创新,不断优化产品性能,提升检测精度与环境适配性。同时,公司不断完善服务体系,致力于为钢铁行业提供更高效、更可靠的安全监测保障。
未来,科尔诺将持续优化该款工业产品,以更卓越的性能与更完善的服务,助力钢铁行业实现安全与高质量发展。作为拥有17年行业经验的气体检测仪器供应商,我们始终致力于为客户提供精准、稳定、可靠的解决方案,助力企业构建更加安全、高效的工作环境。
上一篇: 安全监测好帮手—科尔诺可燃气体检测仪特点介绍

下一篇: 常见气体分析与检测常用术语及单位指南

最新资讯

二氧化硫检测仪选型与采购避坑思路:区分便携与固定式设备使用边界
基于爆炸极限风险评估:固定式与便携式可燃检测仪工况匹配思路
洁净车间颗粒物溯源怎么做?GT‑1000 六通道粉尘检测仪点位匹配思路
规模化养殖场氨气监测怎么落地?检测仪点位检测与管控方案匹配思路
冷库与化工厂区乙烯监测怎么选型?MOT500‑C₂H₄检测仪配置匹配思路
钢铁厂巡检设备怎么选?GT-1000 四合一检测仪选配功能与点位匹配思路
氰化氢高危工况选型思路:泵吸式检测仪采样、报警、点位匹配要点
石子加工厂粉尘无组织监测方案:GT-1000便携式扬尘检测仪多点布控系统
固定式在线苯乙烯气体探测器,适用于化工苯乙烯生产装置区连续监测
温室大棚气肥精准管控方案|GT-1000泵吸式CO₂检测仪解决增产难题
场景全覆盖!气体检测仪多行业应用落地方案与核心价值解读
320℃乙醇高温废气监测落地思路|基于现场工况的设备选型匹配指南
危化品罐区安防方案|MOT500固定式CS₂检测仪,守住二硫化碳泄漏安全红线
工况适配为王!气体检测仪四种报警方式场景搭配解决方案
化工TVOC无组织排放管控难点破解:GT-1000防爆泵吸巡检方案
  • 关于科尔诺

    公司介绍 资质证书 联系我们
  • 工厂实力

    生产实力品质 研发技术支持 服务团队保障 客户项目成果
  • 产品中心

    有毒有害气体检测仪 激光粉尘检测仪 传感器 臭氧发生器 气体预处理系统 控制报警系统
  • 快捷链接

    解决方案 行业新闻
二维码
扫码加微信
微信视频号
关注公众号

联系方式

业务咨询:18126547930(李小姐)

公司电话:0755-86110165

大客专线:18126547930

电子邮箱:ken@szkorno.com

公司地址:广东省深圳市宝安区航城街道三围宝安大道5003号东华智造园A栋C区7楼

Copyright © 2026 深圳市科尔诺电子科技有限公司

粤ICP备08112481号 免责声明 网站地图